Содержание
Сколько винтов потребуется, нельзя определить одной универсальной цифрой: количество зависит от конструкции, числа соединяемых деталей и требований к узлу. Для промышленной поставки сначала формируют перечень исполнений, а затем рассчитывают потребность по каждой позиции.
Промышленная линейка винтов по DIN
Промышленная линейка крепежа по DIN рассматривается не как набор изделий с одинаковой функцией, а как система исполнений для разных конструктивных задач. Внутри одной закупки могут потребоваться винты с различной формой головки, разными рабочими участками и несколькими вариантами шлица. Поэтому ответ на вопрос о количестве должен быть привязан не только к числу деталей, но и к составу спецификации.
При подготовке заказа важно разделять понятия «общее количество» и «количество по позиции». Общее число показывает объём потребности для проекта или партии. Количество по позиции описывает конкретное исполнение, которое нельзя автоматически заменить близким по внешнему виду изделием. Такое разделение снижает риск смешения крепежа на складе и упрощает входной контроль.
Для промышленной эксплуатации особенно важна однозначная идентификация. В заявке фиксируют стандарт исполнения, геометрию, размер, материал, покрытие при наличии требования и необходимое количество. Если часть параметров не указана, поставщик не должен подменять их предположением. В этом случае безопаснее запросить уточнение по чертежу, спецификации или образцу.
Что включает понятие исполнения
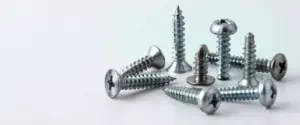
Исполнение винта складывается из нескольких признаков. Первый признак — форма головки. Она определяет, как крепёж располагается относительно поверхности и какое место занимает в узле. Второй — тип шлица или привода. От него зависит совместимость с инструментом и удобство монтажа. Третий — рабочая часть, включая наличие резьбы и её конструктивные параметры, если они заданы проектом.
К отдельной группе относятся материал и защитное исполнение. Эти сведения должны приниматься из технического задания или согласованной спецификации. Без исходных данных нельзя достоверно выбрать вариант для конкретной среды, температуры, контакта с другими металлами или повышенной нагрузки.
На практике также проверяют упаковку и маркировку. Для повторяющихся поставок желательно закрепить единое описание позиции, чтобы одинаково оформлять заявку, заказ, приходные документы и складскую этикетку. Это особенно важно, когда винты отличаются только одним параметром.
Сколько винтов закладывать в заказ
Расчёт начинают с ведомости соединений. В ней указывают узел, соединяемые детали, требуемое исполнение, количество точек крепления и потребность на одну сборочную единицу. После этого число изделий на одну единицу умножают на планируемый выпуск или объём ремонта. Отдельно выделяют крепёж для монтажных операций, обслуживания и замены.
Нельзя определять потребность только по площади детали или по длине соединения. Эти признаки не показывают, сколько точек крепления предусмотрено конструкцией. Не подходят и визуальные аналогии с похожим изделием: одинаковый внешний диаметр или похожая головка не подтверждают взаимозаменяемость.
Если проект предусматривает несколько вариантов сборки, для каждого варианта составляют отдельную строку в расчёте. В результате одна и та же деталь может потребовать разное количество винтов разных исполнений. Такой подход помогает не смешивать крепёж для основного монтажа, регулировки и последующего обслуживания.
Минимальные данные для расчёта
- обозначение узла или детали;
- описание соединяемых элементов;
- количество точек крепления;
- требуемое исполнение винта;
- размеры, указанные в проекте;
- материал и покрытие, если они заданы;
- планируемый объём сборки;
- требования к упаковке и маркировке.
Если данных недостаточно, в запросе следует прямо указать, какие параметры требуют подтверждения. Это лучше, чем заказывать крепёж по неполному описанию и выяснять несовместимость уже на участке сборки.
Запас и раздельный учёт
Запас крепежа нельзя назначать механически одной и той же добавкой для всех позиций. Его размер зависит от стабильности поставок, условий монтажа, возможности повторного заказа и стоимости простоя. При этом точное значение запаса должно определяться внутренними правилами предприятия, а не предположением поставщика.
Раздельный учёт нужен для изделий, которые отличаются материалом, покрытием, приводом или геометрией головки. Даже если крепёж визуально похож, смешение партий усложняет идентификацию и может привести к выдаче неправильной позиции. На складе полезно хранить каждое исполнение в отдельной таре с описанием, совпадающим с заявкой.
При приёмке пересчитывают фактическое количество упаковок и сверяют описание изделия с заказом. Если поставка идёт несколькими партиями, данные по каждой партии сохраняют отдельно. Такой порядок облегчает разбор расхождений и повторный заказ.
Сравнение исполнений винтов
Сравнивать винты следует по совокупности параметров, а не по одному признаку. Форма головки отвечает за размещение в конструкции, привод — за передачу усилия инструмента, а рабочая часть — за взаимодействие с соединяемыми деталями. Материал и покрытие рассматривают отдельно, поскольку они связаны с условиями эксплуатации и требованиями проекта.
| Признак | Что проверяют | Почему это важно |
|---|---|---|
| Головка | Форму и место расположения в узле | Определяет посадку и доступ инструмента |
| Привод | Тип шлица и совместимость с инструментом | Влияет на монтаж и передачу усилия |
| Рабочая часть | Геометрию и параметры, заданные проектом | Определяет соответствие соединению |
| Материал | Указанный в спецификации вариант | Связан с условиями эксплуатации |
| Покрытие | Наличие и требуемое исполнение | Должно соответствовать заданным условиям |
| Количество | Потребность по каждой позиции | Исключает смешение разных исполнений |
Таблица подходит для первичного сравнения, но не заменяет рабочую спецификацию. Если в документации указаны дополнительные требования, приоритет остаётся за ними. В закупочном запросе лучше перечислять параметры отдельными полями, а не объединять их в свободное описание.
Головка и посадка
Форма головки выбирается по конструкции узла. Нужно проверить, должна ли головка выступать над поверхностью, размещаться заподлицо или работать совместно с отдельным элементом. Также оценивают доступ к месту монтажа: наличие инструмента, возможность прямого подхода и условия последующего обслуживания.
Ошибкой будет подбирать изделие только по внешнему диаметру головки. Важны также высота, форма опорной поверхности и соответствие посадочному месту. Даже небольшое отличие может изменить положение детали или создать помеху соседним элементам.
Шлиц и монтажный инструмент
Тип шлица должен совпадать с инструментом, который используется на производстве. Это относится не только к форме привода, но и к доступности инструмента для серийной сборки. Если в проекте уже задан конкретный тип привода, замену следует согласовать до закупки.
Для ремонтных комплектов дополнительно проверяют, сможет ли сервисная служба работать тем же инструментом. Разные исполнения в одной линии увеличивают число инструментов и усложняют контроль. В некоторых случаях унификация привода оправдана, но её подтверждают требованиями конструкции.
Как выбрать винты по стандартам DIN
Выбор начинают с назначения соединения и документа, по которому должна выполняться поставка. Далее уточняют, какие параметры уже определены, а какие необходимо подобрать. Стандарт DIN используют как основу для идентификации исполнения, но одного упоминания стандарта недостаточно для полного заказа. Требуется согласовать размер, материал, покрытие, количество и форму поставки.
На первом этапе исключают неподходящие варианты по конструкции. Проверяют тип головки, рабочую часть, доступность инструмента и место установки. На втором этапе сопоставляют материал и защитное исполнение с условиями применения. На третьем этапе проверяют объём: отдельная строка на каждое исполнение, единица измерения и требуемое количество.
Если винт используется вместе с другими элементами крепежа, их рассматривают как комплект совместимых деталей. Нельзя считать совместимость доказанной только потому, что изделия относятся к одной системе стандартов. Проверяют сопряжение, посадку, рабочую длину и требования к монтажу, если они указаны в документации.
Проверка заявки перед отправкой
- Все позиции имеют понятное обозначение.
- Для каждой позиции указаны размеры и исполнение.
- Количество привязано к конкретному узлу или партии.
- Материал и покрытие не заменены общими словами.
- Тип привода соответствует имеющемуся инструменту.
- Требования к упаковке и маркировке вынесены отдельно.
- Необходимость образца или подтверждения согласована заранее.
Такая проверка не увеличивает количество винтов и не заменяет расчёт конструкции. Она помогает убедиться, что рассчитанная потребность относится именно к нужному изделию. Для серийных поставок перечень желательно использовать как постоянную форму внутреннего согласования.
Когда нужен образец
Образец полезен, если в документации отсутствует часть параметров, изделие уже используется на объекте или требуется проверить посадку в реальном узле. Образец не отменяет описания заказа: его назначение — подтвердить геометрию и исключить ошибочную идентификацию.
Перед передачей образца фиксируют, к какому узлу он относится. Если в производстве одновременно применяются похожие винты, образцы маркируют отдельно. После согласования описание переносят в спецификацию, чтобы последующие партии заказывались по документу, а не только по памяти.
Вопросы о саморезах относятся к другой группе крепежа, но могут возникать при выборе изделия для деталей и кровли. Практические отличия рассмотрены в статье Какими саморезами крепить детали и кровлю. Для задач точного позиционирования деталей полезно отдельно изучить материал Штифты для точной фиксации и центрирования деталей.
Контроль поставки и повторный заказ
После получения партии сверяют фактическое количество, описание упаковки и соответствие согласованной спецификации. При обнаружении расхождения позицию изолируют до выяснения. Не следует смешивать её с ранее принятой партией, если невозможно подтвердить идентичность.
Для повторной закупки используют данные фактического расхода. Сравнивают плановое количество с выданным в производство, возвратами и остатком. Если расход отличается от расчёта, сначала проверяют ведомость сборки и правила выдачи, а уже затем корректируют заказ.
Внутренняя карточка позиции должна содержать одно согласованное описание. В ней можно хранить назначение, исполнение, размеры, материал, покрытие, единицу учёта и связанные документы. Это снижает зависимость от опыта отдельного сотрудника и упрощает передачу задач между снабжением, складом и производством.
Промышленная поставка винтов по DIN требует точного разделения позиций. Универсального ответа по общему количеству не существует: его получают из конструкции, числа соединений и планируемого объёма сборки. Чем точнее исходная спецификация, тем меньше риск пересортицы, задержки монтажа и повторного заказа.
Частые вопросы
Сколько винтов нужно для промышленной сборки?
Универсального количества нет. Его определяют по числу точек крепления, количеству сборочных единиц и отдельной потребности каждой позиции.
Как выбрать винты по DIN?
Нужно сопоставить назначение соединения, форму головки, рабочую часть, привод, материал, покрытие и количество с требованиями проекта.
Чем отличаются исполнения винтов?
Исполнения отличаются геометрией головки, рабочей частью, типом привода, материалом и защитным исполнением, если оно предусмотрено документацией.
Можно ли заменить один винт другим?
Только после проверки совместимости с узлом, инструментом, материалами и требованиями к монтажу. Внешнее сходство само по себе не подтверждает замену.