Содержание
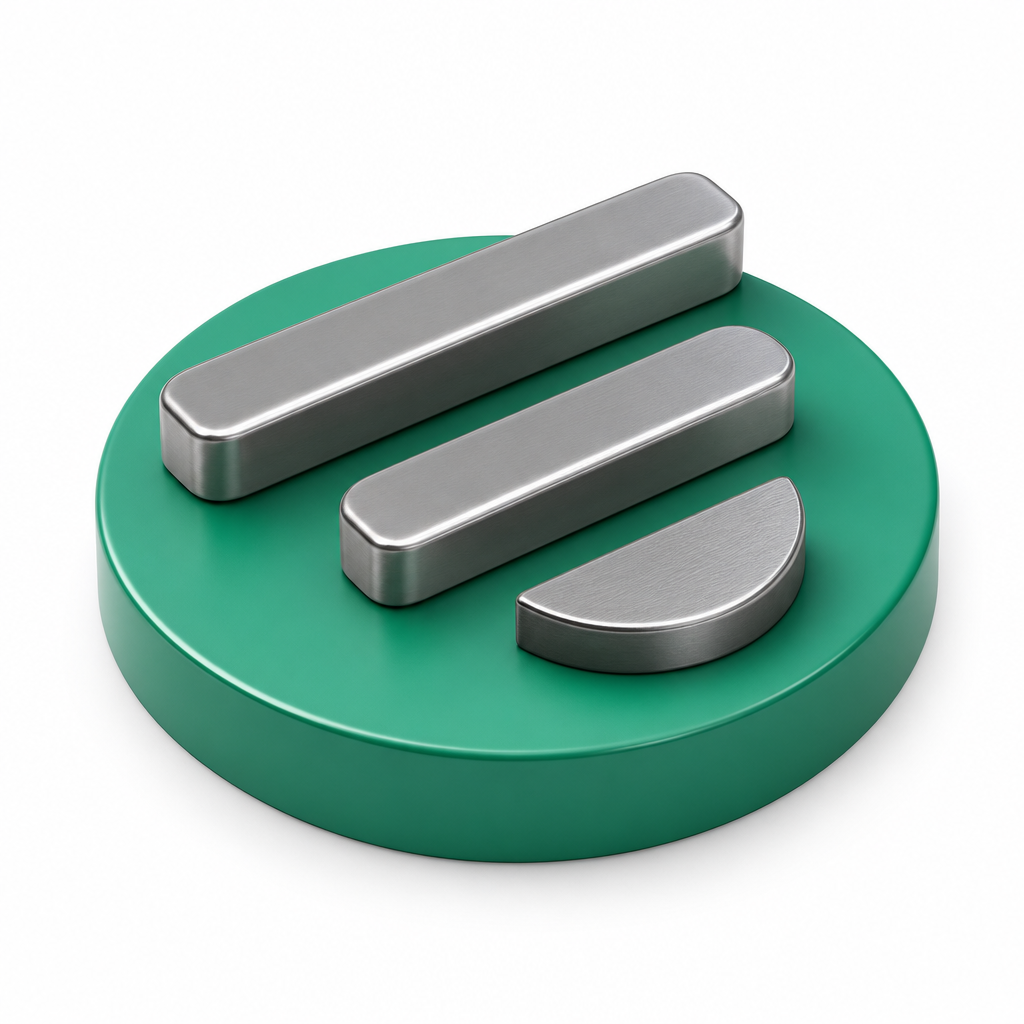
Шпонки являются критически важными элементами в машиностроении, обеспечивающими передачу крутящего момента в узлах соединения вала и ступицы. Правильный выбор типа шпонки напрямую влияет на эксплуатационную надежность передачи мощности и долговечность узла. В данной статье рассматриваются основные конструктивные особенности призматических, сегментных и клиновых шпонок.
- Призматические шпонки соответствуют стандарту ГОСТ 23360-78 (DIN 6885).
- Сегментные шпонки производятся согласно ГОСТ 24071-97 (DIN 6888).
- Клиновые шпонки регламентируются стандартом ГОСТ 24068.
- Основным материалом для изготовления большинства типов шпонок является сталь 45.
Призматические шпонки и их применение
Призматические шпонки являются наиболее распространенным типом соединительных элементов в промышленном оборудовании. Они изготавливаются в соответствии с ГОСТ 23360-78 (DIN 6885) и предназначены для фиксации деталей на валу, обеспечивая передачу вращательного движения.
Конструкция призматической шпонки позволяет эффективно распределять нагрузку в зонах контакта. Использование стали 45 обеспечивает необходимую прочность и износостойкость при работе в стандартных режимах эксплуатации механизмов.
В рабочем соединении призматическая шпонка размещается в пазу вала и входит в соответствующий паз ступицы. При этом вал, шпонка и устанавливаемая деталь работают как единая кинематическая система. Качество передачи зависит не только от самой шпонки, но и от точности изготовления обоих пазов, состояния сопрягаемых поверхностей и правильности посадки.
Такой вариант удобен для конструкций, где требуется понятное и технологичное соединение. Призматическая форма упрощает подбор изделия по размеру паза и последующую замену при обслуживании. Перед монтажом необходимо удалить загрязнения, проверить отсутствие заусенцев и убедиться, что шпонка не имеет видимых повреждений. Установка с перекосом может привести к неравномерному контакту и локальной перегрузке.
Призматические шпонки применяют в узлах, где ступица должна передавать вращение от вала либо, наоборот, передавать момент на вал. При проектировании учитывают геометрию посадочного места, характер нагрузки и условия обслуживания. Если соединение предполагает частую разборку, особенно важны доступность паза и возможность аккуратно извлечь элемент без повреждения вала или ступицы.
Сегментные шпонки для специфических узлов
Сегментные шпонки изготавливаются по ГОСТ 24071-97 (DIN 6888) и применяются в случаях, когда стандартная призматическая форма не обеспечивает требуемую геометрию зацепления. Их конструкция адаптирована для работы в специфических типах пазов.
Выбор сегментной шпонки обусловлен необходимостью точного соответствия посадочных мест ступицы и вала. Применение стали 45 гарантирует стабильность размеров изделия и его способность выдерживать расчетные крутящие моменты.
Отличительная особенность сегментной конструкции заключается в форме элемента и соответствующего паза. Такая геометрия позволяет установить шпонку в подготовленное посадочное место и обеспечить контакт с деталью, установленной на валу. При выборе важно сопоставлять не только ширину и высоту изделия, но и форму паза, глубину посадки и доступное пространство в узле.
Сегментное исполнение целесообразно рассматривать для компактных соединений и механизмов, где конструкция вала ограничивает применение другого типа. При этом нельзя заменять сегментную шпонку призматической без проверки совместимости. Различие геометрии пазов делает такую замену некорректной и может ухудшить распределение нагрузки.
Перед монтажом проверяют чистоту паза, отсутствие трещин, деформаций и следов задиров. Сегментная шпонка должна входить в посадочное место без чрезмерного усилия. После установки ступицы контролируют отсутствие перекоса и свободное перемещение детали в предусмотренном направлении, если конструкция узла предполагает такую возможность.
Клиновые шпонки в передаче мощности
Клиновые шпонки производятся по ГОСТ 24068 и отличаются от призматических своей геометрической формой. Они обеспечивают надежную фиксацию деталей, предотвращая их проскальзывание относительно оси вращения.
Применение клиновых шпонок позволяет оптимизировать конструкцию узла в зависимости от требуемых параметров нагрузки. Использование стали 45 обеспечивает необходимый баланс между пластичностью и твердостью материала.
Клиновая форма создаёт условия для плотной посадки сопрягаемых деталей при корректном монтаже. Поэтому при работе с таким соединением особое значение имеют направление установки, состояние рабочих поверхностей и соответствие шпонки подготовленному пазу. Недопустимо компенсировать несоответствие размеров чрезмерным забиванием элемента.
Клиновые шпонки используют там, где конструкция соединения предусматривает фиксацию детали за счёт клинового эффекта. Однако при выборе нужно учитывать не только способность передавать момент, но и влияние посадки на положение ступицы относительно вала. Ошибки при сборке способны вызвать осевое смещение, биение или неравномерную нагрузку на сопряжённые детали.
Демонтаж клинового соединения выполняют аккуратно, используя предусмотренные конструкцией поверхности для приложения усилия. Удары по валу, ступице или самой шпонке без контроля могут повредить кромки паза. При повторной сборке рекомендуется осмотреть элемент и заменить его при наличии деформации, задиров или заметного износа.
Материаловедение и функциональные задачи
Основной задачей любого типа шпонки является передача крутящего момента в соединении вал–ступица. Эффективность этой передачи зависит от точности изготовления профиля и соответствия стандартам ГОСТ.
Сталь 45 является типовым материалом, который обеспечивает требуемые механические свойства для большинства промышленных задач. Это позволяет гарантировать стабильную работу узлов передачи мощности при соблюдении технологических норм.
Материал должен сохранять форму под рабочей нагрузкой и обеспечивать устойчивость к износу контактных поверхностей. Одновременно следует учитывать, что даже подходящая сталь не компенсирует ошибки в размерах паза, перекос при сборке или недостаточную точность посадки. Поэтому оценку соединения выполняют комплексно: проверяют материал, геометрию, состояние поверхности и условия эксплуатации.
На результат влияют величина и характер крутящего момента, возможные пусковые нагрузки, частота вращения, наличие вибрации и режим обслуживания. При переменных нагрузках особенно важно исключить люфт между шпонкой и пазом. Ослабление контакта приводит к ударам при смене режима и ускоряет износ рабочих граней.
Сравнение типов шпонок
| Тип | Конструктивная особенность | Стандарт | Материал | Основное назначение |
|---|---|---|---|---|
| Призматические | Прямоугольная призматическая форма | ГОСТ 23360-78 (DIN 6885) | Сталь 45 | Передача вращения в соединении вала и ступицы |
| Сегментные | Сегментная форма для специального паза | ГОСТ 24071-97 (DIN 6888) | Сталь 45 | Работа в узлах со специфической геометрией посадочного места |
| Клиновые | Клиновая форма | ГОСТ 24068 | Сталь 45 | Фиксация детали и передача крутящего момента |
Таблица помогает предварительно определить подходящее направление выбора, но не заменяет проверку конкретного посадочного места. Один и тот же тип может применяться в разных механизмах, если размеры, нагрузка и конструкция пазов соответствуют требованиям узла.
Как выбрать шпонку для узла
Выбор начинают с анализа соединения, а не с поиска изделия только по названию. Сначала определяют тип посадочного места и выясняют, какой паз выполнен на валу и в ступице. Форма паза должна соответствовать форме шпонки: призматический, сегментный и клиновой элементы не являются взаимозаменяемыми без специального обоснования.
Затем сопоставляют фактические размеры посадочного места с параметрами доступного изделия. Контролируют ширину, высоту, длину и глубину посадки. Важно учитывать, какая часть элемента контактирует с валом и ступицей, а также нет ли ограничений по длине ступицы или доступу инструмента.
Следующий этап — оценка нагрузки. Для ориентировочного расчёта используют передаваемый крутящий момент и геометрию соединения. Тангенциальное усилие можно связать с моментом через радиус расположения рабочей поверхности: чем меньше радиус при том же моменте, тем выше требуемое усилие. Полученное воздействие проверяют по двум основным направлениям: на срез шпонки и на смятие контактных поверхностей.
В расчётной схеме обычно обозначают крутящий момент как T, диаметр вала как d, рабочую длину как l, ширину как b, а высоту контактной части — как h. Для проверки среза сопоставляют действующее усилие с площадью сечения, работающего на срез. Для проверки смятия оценивают давление на контактной площадке между шпонкой и пазом. Конкретные допускаемые значения берут из проектной документации и применяемой методики расчёта, а не назначают произвольно.
Пример выбора можно описать так: если на валу уже выполнен прямой паз и ступица имеет согласованный паз, первым кандидатом будет призматическая шпонка. Если паз имеет сегментную форму, подбирают сегментное исполнение по соответствующему стандарту. Если узел рассчитан на клиновую посадку и предусматривает фиксацию детали за счёт клина, рассматривают клиновую шпонку. В каждом случае размеры проверяют по фактическим данным узла, а нагрузку — по расчётному моменту.
При наличии ударных или переменных нагрузок необходимо дополнительно проверить состояние соединения после пробной эксплуатации. Следят за появлением люфта, следов смятия, задиров, осевого перемещения и нагрева. Для ответственного оборудования полезно заранее определить порядок осмотра и критерии замены, чтобы износ одного элемента не привёл к повреждению вала или ступицы.
Не следует выбирать шпонку только по материалу. Сталь 45 является типовым материалом для большинства рассматриваемых изделий, но результат определяется сочетанием материала, размеров, точности изготовления и правильности монтажа. При отсутствии данных по пазу и нагрузке корректный подбор невозможен; в такой ситуации требуется уточнить параметры узла до заказа.
Запросить расчёт или КП по шпонкам →
Монтаж и контроль соединения
Перед монтажом очищают пазы и сопрягаемые поверхности от стружки, масла, ржавчины и других загрязнений, если они мешают правильной посадке. Кромки осматривают на наличие заусенцев. Шпонка должна иметь ровные рабочие поверхности и не содержать заметных повреждений, способных повлиять на контакт.
При установке важно не допускать перекоса. Элемент должен занимать предусмотренное положение по всей рабочей длине. Ступицу устанавливают плавно, без действий, которые могут привести к забиванию шпонки в сторону или повреждению паза. Для клиновой конструкции дополнительно контролируют направление клина и отсутствие чрезмерного усилия.
После сборки проверяют взаимное положение деталей, отсутствие недопустимого люфта и равномерность вращения. При первых циклах работы контролируют шум, вибрацию и появление следов контакта. Если обнаружены смещение, стук или быстрый износ, эксплуатацию прекращают до выяснения причины.
Для замены используют элемент того же типа и совместимой геометрии. Установка детали с отличающейся формой может создать видимость исправного соединения, но не обеспечит расчётный контакт. При повреждении паза необходимо оценить состояние всего узла, а не ограничиваться заменой одной шпонки.
Частые ошибки при подборе
Одна из распространённых ошибок — определение типа шпонки только по внешнему виду старой детали без проверки паза. Изношенный или деформированный элемент может потерять исходную форму. Поэтому ориентируются на чертёж, фактические размеры и конструкцию сопряжённых деталей.
Другая ошибка — игнорирование длины рабочей зоны. Слишком короткий элемент может не обеспечить требуемую площадь контакта, а чрезмерная длина не всегда подходит по конструкции и может мешать правильной посадке ступицы. Размер подбирают в связи с геометрией узла и расчётной нагрузкой.
Также нельзя считать, что увеличение усилия при монтаже автоматически повышает надёжность. Сильное забивание способно деформировать шпонку, повредить паз и создать локальное напряжение. Надёжность обеспечивается соответствием стандарта, точностью размеров, корректным расчётом и аккуратной сборкой.
Связанные изделия и материалы
Шпонки входят в состав механических соединений, поэтому при комплектации оборудования может потребоваться подбор других крепёжных элементов. В каталоге доступны разделы Шпонки, Анкеры и Болты. Подбор изделий выполняют по назначению, размерам и требованиям конкретной конструкции.
Дополнительные сведения по крепежу можно посмотреть в материалах «Какие гайки бывают: виды, ГОСТы и материалы» и «Винты для промышленного применения: обзор конструктивных особенностей».
Получить консультацию по подбору →
Какие стандарты регулируют производство призматических шпонок?
Изготовление производится по ГОСТ 23360-78 (DIN 6885).
На каком стандарте базируются сегментные шпонки?
Сегментные шпонки изготавливаются согласно ГОСТ 24071-97 (DIN 6888).
Какой стандарт определяет параметры клиновых шпонок?
Производство клиновых шпонок регламентируется стандартом ГОСТ 24068.
Из какого материала чаще всего изготавливают шпонки?
Типовым материалом для производства данных изделий является сталь 45.