Содержание
Штифты применяют для точного позиционирования и фиксации деталей при сборке узлов. Они помогают сохранить взаимное положение компонентов, повысить повторяемость операций и снизить вероятность смещения соединения. Для подбора конкретного решения важно учитывать конструкцию узла, посадку, материал деталей и условия работы.
Штифты в конструкции сборочного узла
В разъемных и сборных конструкциях детали не всегда достаточно соединить только крепежом. Болты, винты и другие элементы могут создавать усилие стяжки, но не во всех случаях обеспечивают точное повторное положение частей после разборки. При наличии зазора в отверстиях или при смещении во время затяжки геометрия узла может измениться. Штифт используется как отдельный элемент позиционирования, который задает положение сопрягаемых деталей относительно друг друга.
Такое решение особенно важно там, где узел периодически разбирают для осмотра, очистки, ремонта или замены компонентов. При повторной сборке детали возвращаются в заданное положение без длительного подбора. Это уменьшает зависимость результата от навыка монтажника и облегчает контроль операции.
Функция элемента определяется не только его формой. Важны состояние отверстий, точность их взаимного расположения, качество торцов и отсутствие загрязнений в посадочной зоне. Если исходная геометрия выполнена неточно, установка штифта не устранит ошибку, а зафиксирует ее или создаст дополнительное напряжение в деталях.
В практической конструкции штифты могут работать совместно с крепежом. Один элемент отвечает за позиционирование, другой создает стяжку и удерживает детали в контакте. Такое разделение функций упрощает расчет, монтаж и последующее обслуживание. Подбор надо выполнять по узлу в целом, а не только по наименованию отдельной детали.
В каталоге поставщика можно отдельно посмотреть раздел Штифты. Если в конструкции используются разные способы фиксации, полезно сопоставить их с разделами Болты и Анкеры.
Как штифты обеспечивают повторяемость сборки
Повторяемость означает, что после каждой разборки и сборки детали занимают одно и то же предусмотренное положение. Для этого необходимо, чтобы базовые поверхности сохраняли форму, отверстия имели согласованное расположение, а фиксирующий элемент входил в посадку без неконтролируемого перекоса. Чем стабильнее эти условия, тем меньше разброс результата между отдельными сборочными операциями.
Основной эффект достигается за счет ограничения перемещений в плоскости сопряжения. Когда детали соединяются только крепежом, положение перед затяжкой может зависеть от ручного совмещения. Позиционирующий элемент задает координаты деталей относительно друг друга. После этого крепеж удерживает собранный узел, а нагрузка распределяется по предусмотренной схеме.
Для повторяемости важна последовательность работ. Сначала очищают сопрягаемые поверхности и проверяют отсутствие посторонних частиц. Затем совмещают детали по базам, устанавливают позиционирующие элементы, после чего выполняют окончательную фиксацию. Если изменить порядок, затягивать крепеж при смещенных деталях или прилагать усилие под углом, требуемый результат может не получиться.
На стабильность сборки влияет состояние посадочных отверстий. Разработчик должен заранее определить, какие поверхности являются базовыми, где проходит ось позиционирования и каким способом будет обеспечен доступ инструмента. В производстве полезно разделять операции подготовки, установки и контроля. Это позволяет обнаружить ошибку до передачи узла на следующий этап.
Повторяемость важна не только для крупных механизмов. Она имеет значение для корпусов, крышек, монтажных плит, направляющих, оснастки и других конструкций, в которых необходимо сохранять взаимное положение элементов. В каждом случае требования отличаются, поэтому универсальный выбор без анализа чертежа может привести к избыточной нагрузке на посадку или к недостаточной фиксации.
Влияние посадки и отверстий
Отверстие под позиционирующий элемент должно соответствовать назначению соединения и возможностям производства. Слишком свободная посадка не даст нужной точности, а чрезмерно плотная может осложнить монтаж, вызвать повреждение кромки или затруднить разборку. Окончательное решение принимают по рабочей документации с учетом материала сопрягаемых деталей и предполагаемого режима обслуживания.
Особое внимание уделяют соосности отверстий в соединяемых деталях. Даже при правильно выбранном элементе несовпадение осей приводит к усилию при сборке. Оно может проявиться в виде заедания, перекоса, неполного прилегания поверхностей или невозможности установить крепеж. Поэтому отверстия обрабатывают с учетом общей базы и контролируют не только каждое отверстие отдельно, но и их положение относительно друг друга.
Влияние состояния поверхностей
Заусенцы, стружка, коррозионные продукты, остатки покрытия и загрязнения изменяют фактическую глубину посадки. Они также могут создать локальный зазор между деталями. Перед сборкой контактные зоны очищают, а кромки отверстий проверяют. Если в конструкции предусмотрено покрытие, необходимо учитывать его влияние на размеры и скольжение при установке.
При повторном обслуживании нельзя автоматически использовать тот же порядок без осмотра. Демонтированный элемент и посадочные места проверяют на износ, задиры и следы смещения. Если геометрия изменилась, прежняя точность уже не гарантируется. Решение о повторном использовании принимают по техническим требованиям конкретного изделия.
Как выбрать штифты для узла
Подбор начинают с функции. Нужно установить, требуется ли только точное совмещение деталей, ограничение бокового перемещения, облегчение повторной сборки или сочетание этих задач. После этого анализируют конструкцию сопряжения, доступное место, способ установки и возможность последующей разборки.
- Определите базовые поверхности и направление, в котором требуется фиксировать детали.
- Проверьте материал и жесткость соединяемых компонентов.
- Уточните, будет ли узел разбираться в процессе эксплуатации.
- Оцените доступ к посадочному месту и возможность установки без перекоса.
- Сопоставьте выбранный элемент с крепежом и последовательностью сборки.
- Предусмотрите способ контроля положения после монтажа.
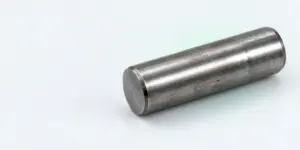
Форма элемента должна соответствовать задаче и технологии. Цилиндрическое исполнение удобно для заданной посадки и повторяемого положения при обработанных отверстиях. Коническое решение может применяться там, где конструкция предусматривает направленную посадку и извлечение. Конкретный вариант нельзя назначать только по внешнему виду: важны чертеж, требования к разборке и фактическая обработка сопрягаемых деталей.
Материал выбирают с учетом материалов деталей, нагрузки, рабочей среды и требований к долговечности. Нельзя оценивать совместимость только по прочности. Важны риск коррозии, возможность повреждения мягкой детали, температурные условия, наличие покрытия и контакт с другими элементами. Если исходных данных недостаточно, поставщику передают чертеж или описание узла, а не делают выбор по одному размеру.
При закупке также уточняют комплектность и идентификацию позиции. В заказе полезно указывать назначение, размеры по документации, требуемую посадку, материал или покрытие, если они заданы проектом, а также количество и условия поставки. Это снижает риск замены подходящей по названию детали на неподходящую по фактическим параметрам.
Для соединений, где требуется высокая повторяемость, важно заранее согласовать контрольный образец, порядок приемки и требования к упаковке. Упаковка должна защищать детали от загрязнения и повреждений кромок. При хранении исключают условия, при которых посадочные поверхности могут покрыться влагой или загрязнениями.
| Критерий | Что проверить | Почему это важно |
|---|---|---|
| Назначение | Позиционирование, ограничение смещения, повторная сборка | Определяет функцию элемента в узле |
| Посадка | Соответствие отверстий и способ установки | Влияет на точность и возможность монтажа |
| Материалы | Совместимость элемента и соединяемых деталей | Помогает снизить риск износа и коррозии |
| Обслуживание | Необходимость демонтажа и доступ к месту установки | Определяет удобство ремонта и повторного монтажа |
| Контроль | Способ проверки положения после сборки | Позволяет подтвердить результат операции |
Если узел работает под переменной нагрузкой, нельзя рассматривать позиционирующий элемент как замену полноценному креплению. Нужно проверить, какие детали воспринимают рабочие усилия, как передается нагрузка и не возникнет ли концентрация напряжений вокруг отверстия. При сомнениях техническое решение согласуют с конструктором.
В смежных задачах крепления может потребоваться другой тип изделия. Общие принципы выбора крепежа разобраны в статье Какими саморезами крепить детали и кровлю. Для неразъемных соединений полезно учитывать особенности, описанные в материале Заклепки для надежного соединения деталей в авиастроении и судостроении.
Установка и контроль
Перед установкой проверяют маркировку, состояние поверхности и соответствие детали документации. Посадочные места очищают, удаляют заусенцы и убеждаются, что сопрягаемые элементы прилегают без посторонних включений. Принудительная установка с сильным ударом недопустима, если конструкция и инструкция не предусматривают такой способ.
Усилие при монтаже прикладывают по оси. Перекос может повредить кромку отверстия, изменить положение деталей или создать скрытое напряжение. При необходимости используют подходящую оснастку, которая удерживает части узла и направляет элемент. После установки проверяют, что детали полностью прилегают, а крепеж затягивается без дополнительного смещения.
Контроль включает визуальный осмотр, проверку положения базовых поверхностей и функциональную проверку узла. Для подвижных частей оценивают отсутствие заедания, для неподвижных — стабильность взаимного положения и соответствие сборочному чертежу. Методы измерения выбирают по требованиям изделия; универсальный набор проверок для всех конструкций отсутствует.
Результат фиксируют в маршрутной документации или другой форме контроля, принятой на производстве. Записывают факт установки, выявленные отклонения и решение по исправлению. Такая информация полезна при повторных сборках и помогает определить, связана ли проблема с деталями, отверстиями, оснасткой или последовательностью операций.
При обнаружении заедания не следует устранять его увеличением монтажного усилия. Сначала прекращают операцию и проверяют соосность, чистоту, состояние кромок и соответствие деталей. Если причина не установлена, узел передают на технический анализ. Это безопаснее, чем фиксировать ошибочное положение и получать скрытое повреждение.
Получить расчет и консультацию
Типовые ошибки при применении
Первая ошибка — выбор детали без анализа посадки. Внешнее соответствие и совпадение общего названия не подтверждают пригодность для конкретного узла. Вторая — попытка компенсировать неточную обработку чрезмерно плотной установкой. Такой подход усложняет монтаж и может повредить детали.
Третья ошибка — отсутствие разделения функций между позиционированием и стяжкой. Если крепеж используют для точного совмещения, результат зависит от момента затяжки, состояния поверхностей и действий монтажника. Четвертая — игнорирование будущей разборки. То, что удается установить один раз, не всегда можно безопасно демонтировать и повторно собрать.
Еще одна проблема — установка загрязненных деталей. Посторонняя частица способна изменить зазор и положение узла, а после затяжки оставить вмятину на поверхности. Не менее важно не смешивать позиции без проверки: внешне похожие элементы могут иметь разные требования к посадке, материалу и назначению.
Частые вопросы
Как выбрать штифты для сборки узлов?
Нужно определить функцию, требования к позиционированию, материалы деталей, условия нагрузки и порядок обслуживания. По этим данным подбирают исполнение и согласуют посадку с рабочей документацией.
Как установить штифты без смещения деталей?
Очистите поверхности, совместите детали по базам и направляйте элемент по оси посадочного отверстия. После установки проверьте прилегание и только затем выполняйте окончательную фиксацию.
Для чего нужны штифты в соединении?
Они задают взаимное положение деталей и помогают повторять сборку после разборки. Удержание рабочего усилия при этом должно быть распределено согласно конструкции узла.
Как проверить точность сборки узла?
Проверяют положение базовых поверхностей, отсутствие перекоса и правильность работы сопряженных деталей. Конкретный способ контроля устанавливают по чертежу и требованиям производства.
Товары раздела «Штифты»
 ГОСТ 24296-93 Штифт цилиндрический закаленный Ø25 сталь без покрытия Диапазон цен: 405 ₽ – 1 450 ₽ / штГОСТ 24296-93 Штифт цилиндрический закаленный Ø20 сталь без покрытия Диапазон цен: 249 ₽ – 1 003 ₽ / штГОСТ 24296-93 Штифт цилиндрический закаленный Ø16 сталь без покрытия Диапазон цен: 84,51 ₽ – 407 ₽ / штГОСТ 24296-93 Штифт цилиндрический закаленный Ø14 сталь без покрытия Диапазон цен: 118 ₽ – 295 ₽ / шт