Содержание
Пустотелые заклепки из стали 20 применяют для неразъёмного соединения деталей, когда конструкцией предусмотрена осадка полой части стержня без нагрева. Для подбора важны не только материал заклёпки, но и размеры отверстия, общая толщина соединяемых деталей, доступ к месту установки и требуемая форма замыкающей головки.
Название материала само по себе не описывает готовое изделие. Заклёпки с одинаковым указанием стали могут отличаться по форме головки, размерам стержня и полости, состоянию поверхности и документации. Поэтому при закупке сначала определяют параметры соединения, затем сверяют их с исполнением конкретной позиции. Если чертёж или спецификация уже есть, именно они должны быть исходной точкой для заявки, а не фотография похожего крепежа.
Как работает холодная клёпка
При установке заклёпку вводят в совмещённые отверстия деталей. Готовая головка опирается на одну сторону пакета, а выступающую часть стержня осаживают с другой стороны, формируя замыкающую головку. Соединение удерживается за счёт двух головок и взаимодействия стержня со стенками отверстия. Для пустотелого исполнения особенно важно, как именно деформируется стенка полой части: перекос инструмента или неподходящая опора могут дать неравномерную форму.
Слово «холодная» описывает способ выполнения операции без предварительного нагрева заклёпки. Оно не означает, что осадка любой пустотелой детали пройдёт одинаково легко. Результат зависит от геометрии изделия, свойств поставленной партии, толщины пакета, состояния отверстий и применяемой оснастки. До запуска серии разумно выполнить пробную установку на деталях, соответствующих рабочей сборке, и оценить не только вид головки, но и состояние соединяемого материала.
У пустотелой заклёпки нельзя оценивать установку только по внешнему сходству головки с образцом. Если стенка завернулась с одной стороны, треснула или сместилась относительно отверстия, красивый общий контур не подтверждает качество соединения. С другой стороны, чрезмерная осадка способна деформировать тонкую деталь вокруг отверстия. Рабочий режим выбирают так, чтобы получить требуемое прижатие без повреждения ни заклёпки, ни пакета.
Подготовка деталей и отверстия
Перед клёпкой проверяют взаимное положение деталей. Отверстия должны совмещаться без принудительного изгиба пакета: если для введения заклёпки приходится сдвигать одну деталь инструментом, после установки в соединении может остаться нежелательное напряжение. Также осматривают кромки. Заусенец мешает плотному прилеганию деталей, меняет фактическую толщину пакета в зоне головки и может исказить результат осадки.
Размер отверстия сопоставляют с размером выбранного стержня по рабочему чертежу или согласованной документации. Слишком свободная посадка усложняет получение соосной замыкающей головки; чрезмерно тугая может потребовать усилия при установке и повредить изделие либо детали. Если отверстия выполняются в разных заготовках, полезно отдельно контролировать их совпадение после сборки, а не только размеры до неё.
Поверхности в зоне соединения очищают от загрязнений, которые мешают прилеганию. Для окрашенных, покрытых или чувствительных к вмятинам деталей заранее определяют, допустимы ли следы от опоры и инструмента. Подкладка, матрица и доступ к обратной стороне должны соответствовать конструкции узла. Когда обратная сторона закрыта, сначала выясняют, позволяет ли выбранная технология вообще сформировать там головку: обычную схему осадки нельзя считать доступной только потому, что заклёпку удаётся вставить в отверстие.
Как выбрать пустотелую заклёпку
Начните с назначения соединения. Укажите, какие детали соединяются, из чего они изготовлены, какова общая толщина пакета и доступны ли обе его стороны. Затем зафиксируйте форму исходной головки, требование к замыкающей головке и ограничения по выступающим частям. Для закупки по чертежу важно передавать обозначение изделия целиком, а при подборе аналога — перечислять критичные размеры и допуски из документации, не заменяя их общей фразой «подойдёт похожая».
Длину оценивают по собранному пакету: часть стержня должна пройти через детали, а оставшаяся часть — дать материал для формирования головки. При этом универсальная величина выступания здесь не поможет. На неё влияют устройство полости, форма инструмента и требуемый профиль после осадки. Если в заявке указать лишь толщину одной детали, поставщик не увидит полную картину: учитывать нужно весь пакет, включая элементы, остающиеся в соединении.
Материал «сталь 20» следует указывать как требование к самой заклёпке и подтверждать документами поставки в объёме, который нужен вашему производству. Если в узле есть требования к покрытиям, внешнему виду или работе в определённой среде, их оговаривают отдельно. Не стоит выводить эти свойства из названия стали. При замене крепежа другим материалом или исполнением требуется самостоятельная проверка конструкции, а не только сравнение габаритов.
Ниже — рабочая таблица вопросов для заявки. Она не заменяет чертёж и не задаёт вымышленных размеров: её задача — показать, какие сведения влияют на выбор и проверку результата.
| Что указать | Зачем это нужно | Что проверить на сборке |
|---|---|---|
| Сталь 20 и требуемые документы | Подтвердить материал заказанного изделия | Соответствие поставки заявке |
| Размеры заклёпки и полости | Согласовать изделие с отверстием и оснасткой | Посадку и равномерность осадки |
| Толщину полного пакета | Подобрать длину под замыкающую головку | Прилегание деталей после клёпки |
| Форму головки и доступ к сторонам | Выбрать способ опоры и формирования | Отсутствие перекоса и повреждений |
| Требования к готовому узлу | Согласовать критерии приёмки | Вид головок и состояние деталей |
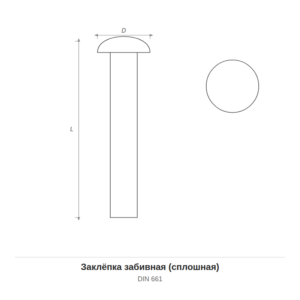
Если требуется сравнить варианты крепежа, смотрите не только на название группы. В разделе Заклепки забивные можно ориентироваться в другой группе заклёпок, но пригодность конкретного исполнения для узла подтверждают отдельно. Для сопоставления материала доступны разделы Алюминиевые заклепки и Заклёпки 12Х18Н10Т. Переход между материалами без оценки условий работы и требований чертежа не является прямой заменой.
Передать параметры для расчёта
Последовательность установки
Сначала собирают пакет и проверяют отверстия. Заклёпку вводят без перекоса, готовую головку устанавливают на подходящую опору и убеждаются, что детали прилегают друг к другу. До приложения усилия проверяют положение инструмента относительно оси стержня. Небольшое смещение на подготовительном этапе проще исправить, чем перекошенную головку после осадки.
Далее формируют замыкающую головку выбранным способом. Усилие должно прикладываться через оснастку, рассчитанную на требуемую форму, а не через случайный предмет подходящего размера. Оператор следит, чтобы инструмент не соскальзывал на кромку полости и не передавал нагрузку на тонкую стенку детали вне зоны опоры. Если при пробе материал заклёпки ведёт себя иначе, чем ожидалось, работу останавливают и выясняют причину, вместо того чтобы просто увеличивать усилие.
После осадки проверяют обе стороны соединения. Готовая головка должна сохранять правильное положение относительно детали, замыкающая — иметь согласованную форму без видимых повреждений. Важно проверить, не появился ли зазор между соединяемыми элементами и не изменилась ли форма отверстия вокруг стержня. При серийной работе тот же порядок контроля сохраняют для последующих изделий, особенно после смены оснастки, партии заклёпок или толщины деталей.
Если операция выполняется впервые, фиксируют результат пробной сборки: какие детали и заклёпка использованы, какая оснастка применялась, что получилось после осадки. Такой образец помогает согласовать внешний вид и требования к узлу между производством, снабжением и контролем качества. Он также выявляет ошибки исходной заявки: например, несоответствие длины фактическому пакету или отсутствие доступа для инструмента.
Примеры подбора и расчёта заявки
Пример для корпусного узла: два элемента соединяются через подготовленные отверстия, а замыкающую головку нужно сформировать внутри корпуса. В заявке недостаточно написать «пустотелая заклёпка из стали 20 для корпуса». Нужно сообщить толщину собранного пакета, размеры и расположение отверстия, доступное пространство для инструмента и ограничения на выступание головки. Если внутри корпуса нет места для опоры и осадки, вопрос решают на стадии выбора технологии, а не после закупки партии.
Другой случай — соединение детали с поверхностью, на которой недопустимы заметные вмятины. Здесь при подборе важны форма исходной головки и способ её поддержки во время осадки. Пробную клёпку проводят на материале и с покрытием, соответствующими рабочему изделию. Проверяют обе поверхности: отсутствие трещин на заклёпке не исключает повреждения детали под опорой. Если след остаётся, меняют схему поддержки или пересматривают конструкцию соединения.
Для расчёта количества сначала берут число заклёпочных точек в одном изделии и план выпуска. Отдельно учитывают потребность на наладку, пробные соединения и возможный технологический запас, принятый на предприятии. Без этих исходных данных нельзя назвать количество для заказа. Когда изделие выпускается в нескольких вариантах, потребность считают по каждому варианту отдельно: одинаковое название узла не гарантирует одинаковую толщину пакета и одинаковую длину крепежа.
Для запроса стоимости передают поставщику требования к изделию, нужное количество и условия поставки. Если требуется документальное подтверждение материала, указывают это в запросе сразу. Цена без конкретного исполнения не позволяет сравнить предложения: за одинаковым общим названием могут стоять разные размеры, оформление поставки и состав сопроводительных документов. Корректное сравнение возможно после выравнивания исходных требований.
Отдельный пример — замена ранее установленной заклёпки при ремонте. Сначала определяют, почему соединение разбирают, и осматривают отверстие после удаления старого крепежа. Если кромка повреждена или размер отверстия изменился, подбор по прежней заклёпке без проверки деталей ненадёжен. Новое изделие выбирают по фактическому состоянию узла и ремонтной документации; использовать снятую заклёпку для повторной осадки не следует.
Контроль качества и типичные ошибки
Наиболее частая ошибка при заказе — считать размер заклёпки достаточным описанием соединения. Без толщины пакета нельзя оценить длину, без сведений об отверстии — посадку, без информации о доступе — способ формирования головки. Эти данные собирают до закупки, особенно когда деталь имеет закрытую полость или расположена близко к стенке корпуса. Подбор только по внешнему виду крепежа оставляет слишком много неопределённости для производства.
При установке ошибки обычно связаны с неподготовленным отверстием, перекосом заклёпки, неподходящей опорой или чрезмерной осадкой. Последствия различаются: головка получается несимметричной, детали прилегают неплотно либо деформируются вокруг соединения. Осмотр только со стороны оператора недостаточен — обратная сторона показывает, как сформировалась полая часть. Если узел несёт нагрузку, критерии приёмки должны быть установлены в его документации.
Не следует путать проверку материала с проверкой качества клёпки. Документы на изделие помогают подтвердить, что поставлена требуемая заклёпка, но не показывают, как она установлена в конкретное отверстие. И наоборот: ровная головка не подтверждает марку материала. Для надёжной приёмки нужны оба вида проверки в объёме, предусмотренном для изделия: входной контроль крепежа и контроль готового соединения.
Для разграничения типов крепежа полезен материал о проверке обозначения болтов. При подготовке отверстий под другие виды крепежа можно обратиться к статье Размеры саморезов: таблица для дерева, металла и кровли. Эти материалы не заменяют расчёт и документацию на заклёпочное соединение, но помогают не смешивать требования к разным изделиям в одной заявке.
Частые вопросы
Заклепка сколько стоит?
Стоимость запрашивают для определённого исполнения и количества. Укажите размеры, материал сталь 20, требования к документам и условия поставки; без этих сведений цена за конкретную позицию не определена. Если рассматриваются варианты, направляйте одинаковый набор требований по каждому из них, иначе сравнение предложений будет некорректным.
Заклепка сколько должна выступать перед клёпкой?
Выступающей части должно хватить для формирования замыкающей головки, но её нельзя назначить без учёта конструкции полости, толщины пакета и оснастки. Ориентируйтесь на чертёж изделия и результат пробной установки. После осадки проверяйте не только форму головки, но и прилегание соединяемых деталей.
Можно ли заклепками соединить тонкие детали?
Такое решение оценивают по конкретным деталям: важны их материал, толщина, расположение отверстия и возможность поддержать поверхность при осадке. Для тонкого элемента особенно значима проба на деформацию вокруг головки. Если деталь коробится или проминается, изменяют способ установки либо пересматривают крепёжное решение.
Можно ли заклепки из стали 20 осаживать без нагрева?
При холодной клёпке нагрев не применяется, но это не подтверждает пригодность любого изделия с указанным материалом к выбранному инструменту и узлу. Проверяют исполнение заклёпки, возможность сформировать головку и состояние пробного соединения. Рабочий процесс утверждают по требованиям к конкретной сборке.
Можно ли заклепки ставить повторно после снятия?
После демонтажа сформированная головка удалена или повреждена, поэтому для новой сборки используют новое изделие. Перед установкой осматривают отверстие и поверхности деталей. Если демонтаж изменил их состояние, прежде решают вопрос восстановления узла и подбора крепежа.
Что передать поставщику
Для предметного ответа приложите чертёж или перечень требуемых параметров: исполнение и размеры заклёпки, сталь 20, толщину полного пакета, данные об отверстии, количество и требования к сопроводительным документам. Отдельно сообщите, если доступ к обратной стороне ограничен или внешний вид головки критичен. Чем точнее описан узел, тем проще отделить доступную к поставке позицию от изделия, которое лишь похоже по названию.
Товары раздела «Заклепки забивные»
 DIN 661 Заклепки забивные Латунные Ø3 латунь Диапазон цен: 8,64 ₽ – 10,80 ₽ / штDIN 661 Заклепки забивные Алюминиевые Ø2.5 Диапазон цен: 0,94 ₽ – 1,21 ₽ / штDIN 661 Заклепки забивные Латунные Ø4 латунь Диапазон цен: 19,44 ₽ – 36,72 ₽ / штDIN 661 Заклепки забивные Стальные Ø10 Диапазон цен: 8,45 ₽ – 30,93 ₽ / шт